


자체-접착 라벨 페이스 스톡의 분류 및 특성
자가접착 라벨 분야에서{0}}일반적으로 사용되는 면지는 크게 종이-기반 면지와 필름-기반 면지의 두 가지 범주로 나눌 수 있습니다.
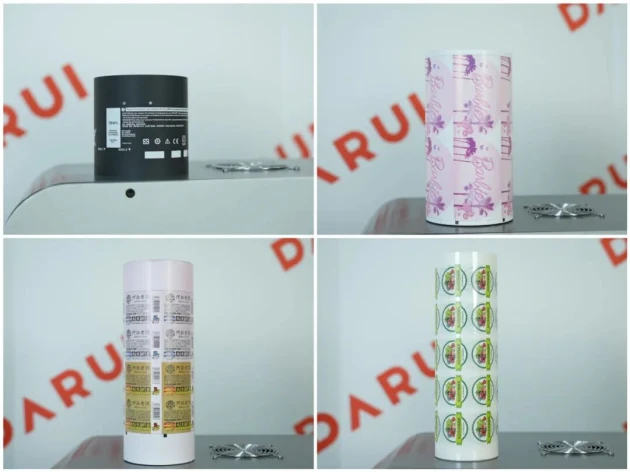
종이 페이스스톡
종이{0}}접착 라벨은 다양한 인쇄 방법에 적합하고, 쉽게 찢어지고, 통기성이 좋으며, 건조한 환경에서 사용하기에 더 적합합니다. 종이 재료 자체에는 방수 또는 내유{2}} 특성이 없지만 적층과 같은 공정을 통해 이러한 특성을 얻을 수 있습니다. 일반적인 종이 면지에는 오프셋 용지, 코팅지, 레이저 용지, 알루미늄 호일 용지, 깨지기 쉬운 용지, 크라프트지 및 양각 용지가 포함됩니다.
그 중 코팅지는 표면이 매끄러우며 연색성이 강하고 인쇄 적성이 좋지만 상대적으로 부서지기 쉽고 다이커팅 시 모서리 손상 및 버가 발생하기 쉽습니다-. 이와 대조적으로, 크라프트지는 강도와 인성이 높고 내마모성이 있지만-표면이 거칠고 잉크 흡수력이 강하여 다이컷팅 과정에서 쉽게 종이 먼지가 생성될 수 있습니다.-이로 인해 다이가 막히고 다이컷팅 정확도에 영향을 줄 수-있습니다.
필름 페이스스톡
필름 소재는 내수성, 내유성이 우수하고 표면이 매끄러우며 인쇄가 쉽습니다. 내후성과 내부식성이 뛰어나 라벨의 장기적인 안정성과 선명도를 보장하므로 고급-제품 및 장기 보관 라벨에 이상적입니다.- 일반적인 필름- 기반 표면재에는 PET(폴리에틸렌 테레프탈레이트), PP(폴리프로필렌) 및 PE(폴리에틸렌)가 포함됩니다.
그 중 PET 페이스 소재는 내약품성, 내열성, 기계적 강도, 치수 안정성이 뛰어나며 다이커팅 과정에서 쉽게 변형되지 않습니다.- 그러나 경도가 높기 때문에 다이-절삭 공구에 심각한 마모가 발생합니다. PP 표면 소재는 부드럽고 유연하며 접힘 저항이 우수하지만, 다이커팅 시 달라붙는 경향이 있어{4}}폐기물 제거가 어렵습니다. PE 표면 소재는 표면 장력이 낮고 접착력이 좋지 않아 라벨의 접착 성능을 보장하려면 다이커팅 후 특수 처리가 필요합니다-.
페이스 재료 특성이 다이-절단 품질에 미치는 구체적인 영향
표면 재료의 물리적, 화학적 특성은 여러 가지 방식으로 다이{0}}컷팅 품질에 영향을 미칩니다.

두께와 균일성
표면 재료의 두께는 다이-절단 깊이에 직접적인 영향을 미칩니다. 두꺼운 소재는 다이컷하기가 더 쉽고-더 얇은 소재는 뒷종이를 통해 절단되기 쉽습니다. 따라서 표면 재료의 두께는 다이{4}}컷팅 도구 선택과 다이컷팅 압력 설정-에 직접적인 영향을 미칩니다. 예를 들어, -두께가 0.1mm인 PET 표면 재료를 다이컷팅할 때, 컷팅 품질을 보장하려면 블레이드 각도가 더 작고 경도가 더 높은 다이컷팅 도구를 선택하고 다이컷팅 압력을 정밀하게 제어-해야 합니다.
유연성과 경도
표면 재료의 유연성과 경도에 따라 다이컷팅 공정 중 변형이 결정되고{0}} 공구 마모가 결정됩니다. 예를 들어, PP 표면 소재의 유연성으로 인해 복잡한 형상을 다이컷팅할 때 가장자리가 고르지 않게 되는 경향이 있지만-PET 페이스 소재의 높은 경도로 인해 다이컷팅 도구의 절삭날이 더 빨리 무뎌지고 도구를 더 자주 교체해야 합니다.
표면 매끄러움
표면 재료의 표면 매끄러움은 다이커팅 공정 중 마찰과 폐기물 제거에 영향을 미칩니다.- 코팅지와 같은 매끄러운 면 소재는 다이커팅 시 도구와의 마찰이 적어-상대적으로 부드러운 커팅이 가능하지만 라벨이 뒷면 용지에서 분리되는 문제가 발생하기 쉽습니다. 이와 대조적으로, 크라프트지와 같은 거친 표면 재료는 폐기물 제거에 도움이 되기는 하지만 절단 과정에서 종이 먼지를 생성하여 다이-컷팅 품질과 장비 청결도에 영향을 미치는 경향이 있습니다.
금형{0}}면 재료 특성에 따른 절단 공정 최적화
다양한 표면 재료 특성이 다이{0}}컷팅 품질에 미치는 영향을 해결하려면 표면 재료의 특정 특성을 기반으로 다이컷팅 프로세스를 최적화하고 조정하는 것이-필요합니다.
1. 도구 선택
재료의 경도와 두께에 따라 적절한 다이{0}}절단 도구를 선택하세요. 종이 재료의 경우 탄소강 블레이드를 사용할 수 있습니다. 탄소강 블레이드의 날카로움과 내마모성은 대부분의 종이 재료의 다이커팅 요구 사항을 충족하기 때문입니다.{2}} 필름 재료의 경우 절단 정확도와 공구 수명을 보장하려면 더 단단하고 날카로운 초경 또는 텅스텐 강철 블레이드를 선택해야 합니다. 유연성이 좋은 재료를 절단할 때 블레이드 각도를 적절하게 줄여 절단 효과를 향상시킬 수 있습니다.
2.다이-절단 압력 및 속도
다이컷팅 압력과 속도를 정밀하게 제어하는- 것은 다이컷팅 품질을 보장하는 데 매우 중요합니다.- 예를 들어, -PET 필름을 다이커팅할 때 다이{4}}컷팅 압력은 8~10MPa로 설정하고 다이{7}}컷팅 속도는 20~30m/분으로 제어하여 더 나은 다이컷팅 결과를 얻을 수 있습니다.{10}}
3.폐기물 제거
다양한 재료의 폐기물 특성을 기반으로 해당 폐기물 제거 프로세스를 채택합니다. 달라붙기 쉬운 필름 재료의 경우, 폐기물 제거 롤러에 접착 방지 코팅을 적용하여 폐기물 제거 효율성을 향상시킬 수 있습니다.- 종이먼지가 쉽게 발생하는 종이 재료의 경우 집진 장치를 추가하면 다이커팅 과정에서 발생하는 종이먼지를 신속하게 제거할 수 있습니다-.
요약하자면, 실제 생산에서는 소재 특성과 다이커팅 공정 간의 호환성에 주의를 기울이고 라벨 제작의 품질과 효율성을 향상시키기 위한 경험을 지속적으로 요약해야 합니다.


